Pilipino
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик
Balita
Anong mga magastos na kabiguan sa ibaba ng agos ang nagmumula sa hindi napapansing mga puwang sa proseso ng pagmamanupaktura ng spline-shaft?
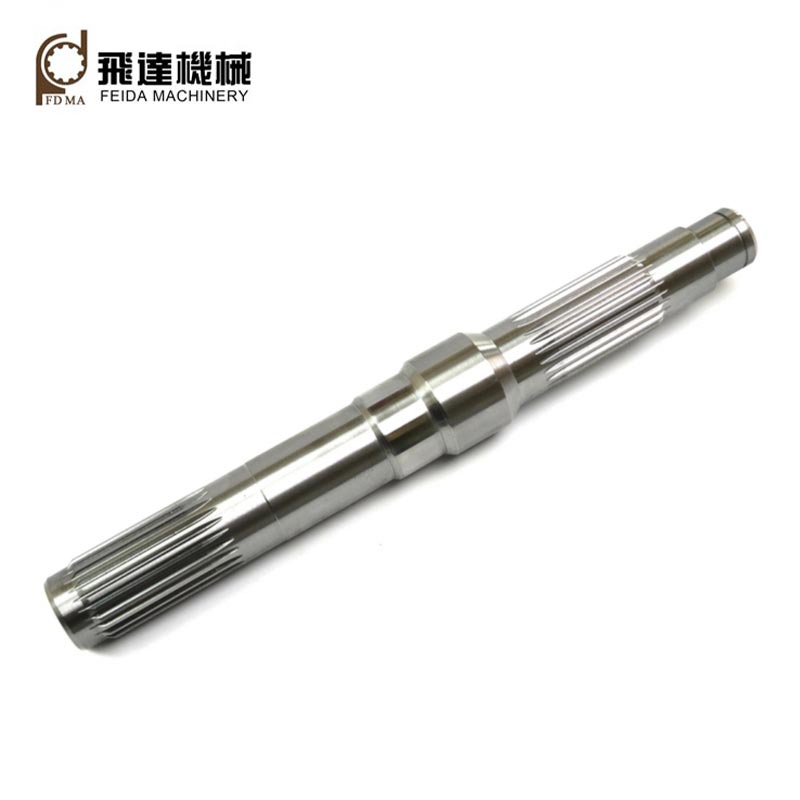
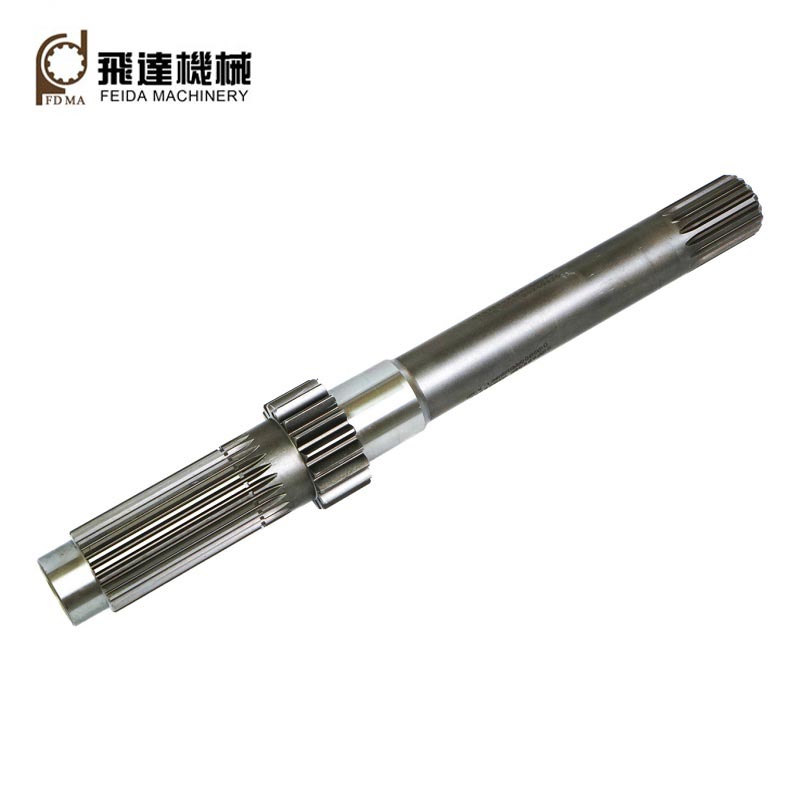
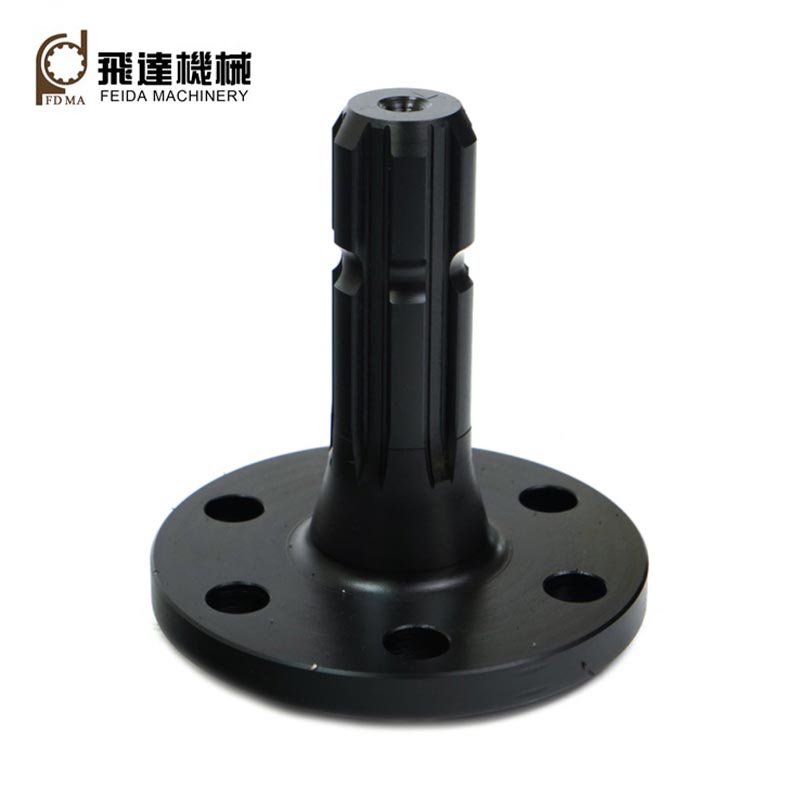
Feida‑MachiningParihabang Spline Shaftisinasama ng serbisyo ang pagsusuri sa DFM bago ang produksyon, katumpakan na pagtatapos pagkatapos ng init-paggamot at dokumentasyon ng pagganap ng full-batch na materyal, pagpapagaan ng pagkabali ng pagkapagod, mga hadlang sa pag-audit at mga panganib sa prototype-rework para sa mga tagagawa ng makinarya sa cross-border.
1. Ang post-quenching precision finishing offsets heat-induced spline geometric distortion
Maraming mga subcontract na workshop ang nagsasagawa ng lahat ng spline milling bago ang pagsusubo, nang walang pangalawang pagtatapos pagkatapos ng hardening. Ang Quench-induced internal-stress redistribution ay nagti-trigger ng shaft bending, tooth-pitch deviation at flank-parallelism error na hindi maitatama ng paunang soft-state machining. Sa ilalim ng alternating shock torque na tipikal para sa farm at construction machinery, ang mga partial spline na ngipin lamang ang may dala ng transmitted load, na nagdudulot ng stress concentration sa mga ugat ng ngipin at maagang pagkapagod. Kinokontrol ng Feida‑Machining reserves ang finishing allowance, nagsasagawa ng precision spline grinding pagkatapos ng quenching-and-tempering. Ang mga kritikal na geometric tolerance kasama ang tooth-spacing, flank parallelism at shaft coaxiality ay nananatili sa loob ng DIN5461 specification limits, na tinitiyak ang pare-parehong multi-tooth load sharing at pagpapahaba ng bahagi ng buhay ng serbisyo sa ilalim ng cyclic impact-load operating environment.
2. Ang end-to-end in-house processing ay nagpapanatili ng kumpletong materyal-at-proseso na mga talaan ng traceability
Kapag ang raw-material cutting, spline machining, heat-treatment at surface finishing ay nahahati sa maraming panlabas na subcontractor, ang mga manufacturer ay hindi maaaring mag-assemble ng pinag-isang batch-level na mga archive kabilang ang steel-grade MTC, quenching-temperature log at final dimensional-inspection na mga ulat. Ang mga pag-audit ng tender ng internasyonal na makinarya ay nangangailangan ng buong bahagi ng traceability; ang mga pira-pirasong supply chain ay humahantong sa pagtanggi sa pre-qualification. Kinukumpleto ng Feida ang buong daloy ng trabaho sa pagmamanupaktura sa loob ng sarili nitong pasilidad. Ang bawat lot ay nag-iimbak ng raw-bar identification, heat-treatment curve record, at data ng inspeksyon ng CMM. Ang mga kumpletong pakete ng dokumento sa wikang Ingles ay makukuha sa pagpapadala, na tumutulong sa mga customer ng OEM na matugunan ang mga kinakailangan sa pag-audit ng supplier nang walang mamahaling muling pagsusuri ng third-party.
3. Pinipigilan ng kontroladong kalidad ng ibabaw ng gilid ng ngipin ang mga panganib sa pagkasira ng kaagnasan
Ang magaspang, hindi magandang natapos na spline tooth flanks ay lumilikha ng micro-asperities. Ang maliit na kamag-anak na pagdulas sa pagitan ng shaft at mating hub sa ilalim ng tuluy-tuloy na pag-vibrate na dulot ng makina ay nagbubunga ng mga abrasive oxide debris (fretting corrosion). Ang mga matitigas na particle na ito ay umiikot sa loob ng fit clearance at patuloy na nag-abrade sa mga contact surface, nagpapalaki ng backlash at nagdudulot ng transmission noise at sa huli ay pag-agaw. Ino-optimize ng Feida ang mga parameter ng feed-rate para sa mga operasyon ng paggiling ng spline, na nakakakuha ng pare-parehong mababang-kagaspang na ibabaw ng gilid ng ngipin. Binabawasan ng kontroladong kalidad ng ibabaw ang mga micro-contact point na nagpapasimula ng nakakabahalang pinsala, na nagpapatatag ng pangmatagalang performance ng transmission para sa panlabas na nagpapatakbo na mobile na makinarya na nakalantad sa alikabok at vibration.
4. Tinutukoy ng early-phase DFM na pagsusuri ang mga panganib sa spline-structure bago ang pormal na pamumuhunan sa tooling
Maraming custom-part vendor ang mahigpit na sumusunod sa mga drawing ng customer nang walang pagtatasa sa paggawa. Ang ilang drawing-defined spline-root fillet radii, shaft thin-wall section o hindi pangkaraniwang tooth-width na kumbinasyon ay lumilikha ng mahirap-to-resolve na quenching-crack hazard o hindi maabot na mga kinakailangan sa pagpapaubaya. Lumilitaw lamang ang mga problema pagkatapos mag-order ng mga tool sa paggupit at gumawa ng mga bahagi ng prototype, na pinipilit ang mga rebisyon sa pagguhit, dagdag na gastos sa tooling at pagkadulas ng iskedyul ng proyekto. Ang mechanical-engineering team ng Feida ay nagsasagawa ng DFM evaluation sa RFQ stage, sinusuri ang spline-root stress-relief fillet, section-thickness distribution at tolerance‑realizability. Ang mga potensyal na mode ng pagkabigo na dulot ng pagmamanupaktura ay naba-flag bago ang paggawa ng tool, na pinuputol ang magastos na mga yugto ng muling pagdidisenyo sa huli para sa mga proyekto sa pagbuo ng bagong produkto ng OEM.
5. Materyal-grade na pagtutugma ng mga balanse sa epekto-katigasan at katigasan sa ibabaw
Ang hindi tamang pagpili ng grade-bakal ay lumilikha ng magkasalungat na mga resulta ng pagganap: ang mababang-alloy na carbon steel ay nakakamit ang katigasan ng ibabaw ngunit walang pangunahing tibay at mga bitak sa ilalim ng biglaang pag-load ng shock; Ang over-alloyed na materyal ay nagdudulot ng labis na panganib sa pag-quenching-distortion at pinatataas ang halaga ng bahagi nang hindi kinakailangan. Pinipili at bini-verify ng Feida ang workpiece steel ayon sa mga dokumentong kinakailangan sa torque-at-shock-load ng kagamitan. Ang mga parameter ng Quench-tempering ay nakatutok upang balansehin ang paglaban sa pagkasira ng ngipin at tibay ng shaft-core impact, pag-iwas sa parehong brittle tooth-root fracture at mabilis na flank abrasion para sa iba't ibang working-condition machinery applications.
6. Ginagarantiyahan ng mga protocol ng inspeksyon ng dimensional na partikular sa proyekto ang pagkakapare-pareho ng cross-batch
Ang mga small-batch na custom na spline-shaft na order ay kadalasang nakakatanggap lamang ng spot-check na dimensional na pag-verify. Kung walang nakapirming checklist ng item sa inspeksyon na sumasaklaw sa kapal ng ngipin, pitch accumulative-error at run‑out, ang kapansin-pansing pagkakaiba-iba ng pagganap ay nangyayari sa pagitan ng mga batch ng produksyon. Kapag pinagsama sa tapos na makinarya, ang hindi pare-parehong mga katangian ng spline-fit ay nagdudulot ng kalat-kalat na mga rate ng pagkabigo sa field. Inilapat ng Feida ang mga checklist ng inspeksyon na iniayon sa proyekto para sa bawat custom na pagkakasunud-sunod ng spline-shaft, na nagsasagawa ng pagsukat ng CMM sa mga pangunahing tagapagpahiwatig ng geometry ng spline. Ang pare-parehong pamantayan sa pagtanggap ay ipinapatupad nang lot-by-lot, na nagpapatatag ng interchangeability para sa OEM serial-production assembly lines.
Mga Kaugnay na Balita
- Ano ang Ginagawang Maaasahan ang Metal Straight Bevel Gears para sa Industrial Power Transmission?
- Paano Napapabuti ng Spiral Bevel Gears ang Power Transmission sa Demanding Machinery?
- Ano ang Nagiging Mahalaga sa Sprocket Gears para sa Maaasahang Power Transmission?
- Paano Napapabuti ng Internal Gears ang Precision at Power Transmission?
- Bakit Nagiging Maaasahang Pagpipilian ang Plastic Helical Gears para sa Mga Modernong Sistemang Mekanikal?
- Malutas ba ng in-house spline production ang mga sakit sa ulo ng mamahaling field-failure ng makinarya?
Mag-iwan ako ng mensahe